-
电话:15380088370
|
邮箱:514995033@qq.com


|


| 外型尺寸 | 1 |
| 货号 | 12 |
| 品牌 | 盛昱干燥 |
| 用途 | 造粒 |
| 型号 | YPG |
| 制造商 | 盛昱干燥 |
| 是否进口 | 否 |
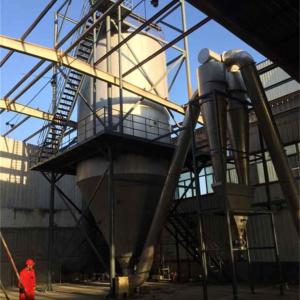
本公司以市场为导向、科学为依托,并充分发挥各种科技人员的作用,不断更新开发番茄粉专用喷雾干燥器 番茄粉喷雾干燥塔 番茄粉喷粉塔并以严谨的企业管理、科学的检测手段、优良的售后服务取信于各新老客户。
面对竞争愈加激烈、无序的客观市场环境,我公司将上下一心、精诚团结、克难求进,以打破行业中存在已久的“只卖产品”这一不良风气为己任,用实际行动来体现勇于承担责任、 言败、说到做到的优良传统!153干燥8008设备8370烘干机
| 产品类型 | 典型配方 | 技术特点 |
|---|---|---|
| 原味番茄粉 | 浓缩番茄浆,可少量加入麦芽糊精、变性淀粉等载体 | 强调番茄本色、营养及真实风味 |
| 调味番茄粉 | 浓缩番茄浆+食盐、糖、香辛料、酵母提取物等 | 配方组分较多,需防止混合不均和局部结块 |
| 速溶番茄粉 | 浓缩番茄浆+麦芽糊精、食用乳化剂、增稠剂等 | 要求快速分散、较高堆积密度和较低吸湿性 |
| 营养强化番茄粉 | 额外添加膳食纤维、番茄红素、维生素等 | 对热敏营养素、混合均匀度要求较高 |
| 低温真空番茄粉 | 经浓缩的番茄浆料 | 用于保护维生素C、番茄红素及香气成分 |
番茄原料通常仅含约4%~8%的可溶性固形物,天然果浆固含量一般低于20%。如果直接喷雾干燥,水分蒸发负荷、干燥器体积及运行成本都会显著增加。因此,工业生产一般先通过真空浓缩、多效蒸发或机械蒸汽再压缩将料液调整到适宜固含量。
常规喷雾干燥进料固含量一般在 30%~50%;采用高压喷嘴、离心雾化或特殊均质措施时,可进一步提高到约55%~60%,但必须通过物料试验确认。
常用控制指标:
料液先经过计量泵加压,再由压力式喷嘴或离心雾化器分散成微小液滴。液滴进入热风干燥室后,在短时间内经历表面蒸发、内部水分迁移和粉体冷却,最终形成干燥颗粒。
粉尘颗粒随后依次经过旋风分离器和布袋除尘器收集:
由于水分蒸发会吸收大量热量,干燥粉体的实际温度通常接近或略低于出口热风温度。喷雾干燥一般不会像带式烘箱那样使物料长期处于高温状态。
| 系统单元 | 推荐配置 | 主要作用 |
|---|---|---|
| 配料混合系统 | 带搅拌的夹套罐、剪切搅拌、螺杆输送或真空吸料 | 保证番茄浆与盐、糖、麦芽糊精等均匀混合 |
| 供料系统 | 卫生级隔膜泵、容积泵或高黏度齿轮泵,配备过滤器、脉动阻尼器 | 稳定供料,减少压力和流量波动 |
| 雾化系统 | 高压喷嘴、离心雾化盘或双级雾化器 | 决定颗粒粒径、产量和粉体特性 |
| 干燥室 | 锥底或带刮板的圆筒干燥室,热风均布结构 | 防止番茄粉黏壁、结焦和局部过热 |
| 热风系统 | 食品级组合式空调机组、蒸汽换热器或导热油换热器 | 提供洁净、稳定的干燥热风 |
| 产品回收 | 旋风分离器+脉冲布袋除尘器 | 实现粗细粉分级并减少粉尘排放 |
| 粉体冷却 | 风冷式收粉罐或螺旋冷却器 | 防止高温粉吸潮、结块 |
| 后处理 | 可选流化床造粒、筛分、防结块处理 | 改善速溶性、流动性和堆积密度 |
| 控制系统 | PLC触摸屏、变频控制、批次记录 | 实现温度、压力、雾化及给料闭环控制 |
| 清洗系统 | CIP管路、清洗罐、循环泵及卫生阀件 | 对料浆管路和干燥室内部进行卫生清洗 |
以下为番茄浓缩浆喷雾干燥系统的常见工程范围,并非特定型号的保证值。
| 参数 | 常见范围 | 影响因素 |
|---|---|---|
| 湿料处理量 | 0.5~5.0 t/h | 固含量、蒸发量及设备直径 |
| 成品产量 | 0.3~2.0 t/h | 进料固含量及成品水分 |
| 水分蒸发量 | 0.4~2.0 t/h | 料液固含量和产能 |
| 进料固含量 | 30%~50% | 番茄浆黏度、雾化方式 |
| 进料温度 | 50~70℃ | 黏度、配方及泵送要求 |
| 成品含水率 | 3%~6% | 食品包装及产品用途 |
| 成品水分活度 | 通常≤0.30~0.40 | 配方、储运条件 |
| 热风入口温度 | 160~220℃ | 原料热敏性和产品颜色要求 |
| 干燥室出口温度 | 75~100℃ | 进料温度、出口湿度和热风量 |
| 产品温度 | 约70~95℃ | 冷却及喷嘴雾化状态 |
| 高压喷嘴压力 | 约5~12 MPa | 喷嘴结构、流量和所需粒径 |
| 离心雾化转速 | 约8,000~20,000 r/min | 雾化盘结构和物料特性 |
| 普通番茄粉D50 | 约80~180 μm | 雾化方式及喷嘴孔径 |
| 速溶型一次颗粒D50 | 约40~120 μm | 配方、载体制剂及造粒工艺 |
| 堆积密度 | 约200~450 kg/m³ | 配方、造粒和冷却条件 |
| 产品回收率 | 通常≥95% | 旋风及布袋效率、排气损失 |
| 喷雾干燥热效率 | 约50%~70% | 进出风温差、保温及余热回收 |
适合中小产能及需要较细颗粒的产品,优点包括:
缺点是高压泵能耗较高,喷孔磨损后容易造成粒径和干燥状态变化。
适合较大产能和高黏度料液,具有通道不易堵塞、处理量大的特点。但设备结构复杂,对转速平衡、密封和驱动系统要求较高,初始颗粒一般也比压力喷嘴粗。
可先通过大流量雾化降低干燥室负荷,再利用二次雾化细化颗粒,适合兼顾产能和速溶性的产品,但投资和控制成本较高。
番茄粉含糖、含盐且吸湿性较强,一旦在干燥室壁面沉积,容易发生黏壁、积粉和局部焦化。推荐采用:
如果配方中麦芽糊精、糖或乳化剂比例较高,粉体温度必须充分冷却后再包装,否则容易出现结块和储存期回软。
番茄中的维生素C、番茄红素、β-胡萝卜素及挥发性香气成分容易受到热、氧和长时间停留影响。专用设计可采用:
一般不建议仅依靠提高进料温度来改善雾化,因为升温会明显加快营养成分和香气损失。
喷雾干燥得到的一次颗粒通常较细,直接收集时容易出现:
提高速溶性的常用措施包括:
采用二次造粒后,成品外观颗粒可达到约200~600 μm,但入水后应能迅速崩解为更细颗粒,不能仅以颗粒外形判断速溶性。
喷雾干燥前应完成番茄原料清洗、分级和必要的巴氏杀菌。喷雾干燥能够降低部分微生物数量,但不能等同于无菌处理,成品仍需进行微生物指标验证。
食品接触部分通常采用:
耐腐蚀等级应结合食盐、柠檬酸、酸化剂及有机配方的实际浓度确定。若采用316L材料,其制造成本和维护要求均高于普通304系统。
建议至少配置以下过程控制点:
| 控制参数 | 常用检测方式 | 控制目的 |
|---|---|---|
| 料液温度 | PT100或热电偶 | 保持稳定泵送和雾化 |
| 料液流量 | 质量流量计、称重系统或流量计 | 控制产能 |
| 雾化压力 | 压力变送器 | 稳定液滴粒径 |
| 雾化转速 | 变频器及转速反馈 | 调节产量和粒径 |
| 塔前温度 | 热电偶 | 防止过热和营养损失 |
| 塔后温度 | 热电偶 | 判断干燥终点 |
| 出口湿度 | 在线湿度计 | 控制成品含水率 |
| 旋风压差 | 差压变送器 | 判断积粉和堵塞 |
| 布袋压差 | 差压变送器 | 判断滤袋阻力及清灰效果 |
| 产品温度 | 非接触或接触测温 | 防止粉体吸湿回软 |
| 收粉罐料位 | 料位计或称重传感器 | 防止满罐溢粉 |
| 电机电流及振动 | 变频器及振动传感器 | 防止雾化器或轴承故障 |
推荐采用“进料流量—雾化压力—热风温度—出口湿度”联合控制。将出口湿度作为主要反馈信号,通常比只控制出口温度更能稳定成品水分。
番茄粉属于有机粉尘,糖、麦芽糊精等辅料还会提高可燃粉尘风险。系统应根据粉尘爆炸评估结果配置:
番茄粉具有吸湿性,包装区域还应配置湿度监测。普通空调间湿度较高时,粉体可能在数小时内回软、结块,因此建议采用低湿度包装间或氮气置换包装。
以每小时处理1,000 kg番茄浆料为例:
若系统综合热耗按3.5~5.0 MJ/kg蒸发水估算,理论热负荷约为:
583.3×(3.5~5.0)≈2,041~2,917 MJ/h583.3×(3.5~5.0)≈2,041~2,917 MJ/h即约567~810 kW。实际热源选型还应考虑物料显热、排风余热、换热效率、蒸汽品质及回收系统,不能只按理论蒸发量选锅炉或换热器。
形成正式技术方案前,建议供应商取得以下数据: