-
电话:15380088370
|
邮箱:514995033@qq.com


|


| 外型尺寸 | 1 |
| 货号 | 12 |
| 品牌 | 盛昱干燥 |
| 用途 | 造粒 |
| 型号 | YPG |
| 制造商 | 盛昱干燥 |
| 是否进口 | 否 |
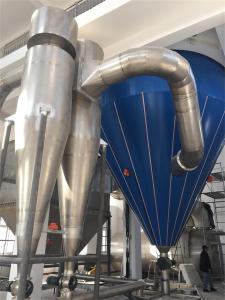
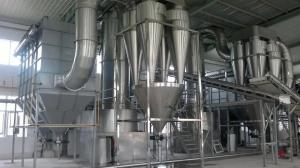
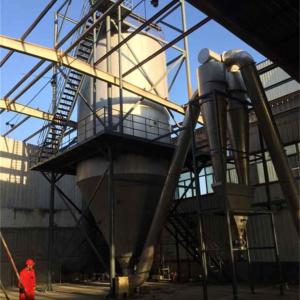
本公司以市场为导向、科学为依托,并充分发挥各种科技人员的作用,不断更新开发全蛋粉(全蛋液)离心喷雾干燥制粉系统 全蛋粉喷雾干燥塔,并以严谨的企业管理、科学的检测手段、优良的售后服务取信于各新老客户。
面对竞争愈加激烈、无序的客观市场环境,我公司将上下一心、精诚团结、克难求进,以打破行业中存在已久的“只卖产品”这一不良风气为己任,用实际行动来体现勇于承担责任、 言败、说到做到的优良传统!153干燥8008设备8370烘干机
全蛋液接收 → 破蛋与过滤 → 经验证的巴氏杀菌/热处理 → 冷却 → 均质脱泡 → 可选预浓缩 → 储料供料 → 离心雾化 → 热风干燥 → 旋风+布袋收集 → 冷却、筛分 → 充氮包装
全蛋粉生产的主要难点包括:
普通全蛋粉通常不需要添加麦芽糊精等壁材;若加入载体,则应按“全蛋粉+载体”产品重新定义配方、标签和质量指标。
| 模块 | 推荐配置 | 主要作用 |
|---|---|---|
| 蛋液预处理 | 储料罐、过滤装置、两级均质机、真空脱泡装置、夹套冷却罐 | 降低油水分离、减少气泡,提高供料均匀性 |
| 卫生处理系统 | 巴氏杀菌罐或板式换热器、时间—温度自动记录 | 控制沙门氏菌等微生物风险;参数应按法规及验证结果确定 |
| 供料雾化系统 | 卫生型正排量泵、搅拌供料罐、变频离心雾化盘 | 保证流量稳定,形成均匀细雾滴 |
| 喷雾干燥塔 | 304/316L不锈钢、保温抛光内壁、顺流干燥、可选上排风结构、塔壁气扫或刮壁装置 | 缩短受热时间,降低粘壁和局部过热风险 |
| 热风及控制系统 | 蒸汽或电加热、空气过滤、温压流量控制、PLC联锁 | 稳定进风温度、塔内负压和雾化转速 |
| 收集后处理 | 旋风分离器+布袋除尘器、成品冷却器、筛分、充氮包装 | 实现高回收率、降低含水与包装温度 |
上排风或顺流短路径设计
可降低物料在塔内的停留时间,减轻粘壁及蛋白过度变性。采购时应以设备气路图确认进料、热风、产品和排气的实际方向,不能只依据“上排风”名称判断。
塔壁防粘设计
建议配置塔壁气扫、刮壁或振壁装置,并连续监测塔壁温度。全蛋液不宜仅靠提高进风温度解决粘壁,否则容易造成局部过热。
收集系统密闭化
旋风分离器用于收集较粗颗粒,布袋除尘器回收细粉;两级收集后的粉体应在密闭管道中输送,减少吸湿和粉尘飞扬。
氮气保护按需配置
氮气循环可降低产品氧化,但会增加除湿、冷凝回收和投资成本,并非所有普通全蛋粉生产线都必须采用。若使用氮气闭式系统,必须配置氧含量监测、低氧报警和强制通风。
以下为设备初步选型和中试起始范围,并非固定生产参数:
| 参数 | 建议范围 | 说明 |
|---|---|---|
| 原始全蛋液固含量 | 24%~27% | 新鲜全蛋液常见范围 |
| 预浓缩固含量 | 30%~40% | 可选;浓缩过度会提高黏度和喷嘴堵塞风险 |
| 供料温度 | 35~55℃ | 应避免蛋白提前过度变性 |
| 均质压力 | 约10~30 MPa | 两级均质,最终以油滴分散及产品稳定性确定 |
| 均质后油滴粒径 | 建议≤30~50 μm | 有助于降低油水分离 |
| 离心雾化转速 | 约10,000~18,000 r/min | 最终取决于雾化盘直径、结构和供料量 |
| 进风温度 | 180~220℃ | 功能性蛋白要求高时应适当降低 |
| 出风温度 | 75~95℃ | 不能直接等同于产品实际温度 |
| 成品水分 | 3%~5% | 根据包装和货架期确定 |
| 成品水分活度 | 建议≤0.30~0.35 | 越低通常越有利于降低结块风险 |
| 普通细粉D50 | 约50~100 μm | 可通过雾化转速、进料量及壁材方案调整 |
| 包装前产品温度 | 建议≤30~35℃ | 避免产品吸湿及包装内结露 |
喷雾干燥过程中应重点控制液滴温度、塔壁温度和实际停留时间,而不仅是进风、出风温度。
4.全蛋粉(全蛋液)离心喷雾干燥制粉系统 全蛋粉喷雾干燥塔关键质量控制与问题处理
| 常见问题 | 主要原因 | 改进措施 |
|---|---|---|
| 塔壁粘粉 | 供料波动、雾化不均、塔壁温度过高、料液固含量偏低 | 稳定供料,优化雾化转速和喷盘,提高固含量,降低塔壁温度,增加气扫/刮壁 |
| 成品结块 | 成品水分或水分活度偏高、冷却不足、包装防潮差 | 加强末段干燥,冷却至30~35℃以下,采用高阻隔包装并控制仓库湿度 |
| 溶解性差、颗粒发硬 | 局部过热、过度蛋白变性、干燥速率不合适 | 优化进出风温度及塔壁温度,调整雾滴粒径和停留时间,避免粉体在热壁面长时间停留 |
| 哈败味、颜色加深 | 氧气、热和金属催化导致脂肪氧化 | 降低氧气暴露,避免铜铁接触,缩短高温过程,采用充氮包装并定期检测过氧化值/TBA |
| 微生物或品质波动 | 卫生处理不足、设备残留、交叉污染 | 实施经验证的热处理、风险分区、CIP/SIP、留样与趋势监测,并建立HACCP体系 |